Otthon / Blog / Ipari hírek / ultrahangos kürt: Alkalmazások, kiválasztási kritériumok és gyakorlati útmutató


Kérjen árajánlatot
Kérdezz meg mindenkit, aki néhány éve ultrahangos vágó-, foltvarró- vagy tömítősort üzemeltet, mit ellenőriz először, ha a varrás gyengének tűnik, vagy a vágott él kopni kezd, és a válasz általában a kürt. Ez az egész rendszer látható, kézzelfogható vége – a hangolt fémdarab, amely ténylegesen hozzáér az anyaghoz –, és ez a legtöbb hibás, amikor az eredmények sodródni kezdenek. A textil-, nem szőtt és eldobható termékek gyártói számára készült ultrahangos gépek gyártása során szerzett tapasztalataink szerint a „kürtproblémák” méltányos része inkább a kürt és a munka közötti eltérés, nem pedig egy egyszerűen elhasználódott alkatrész.
Ez az útmutató bemutatja, mit csinál az ultrahangos kürt, hogyan változtatja meg az anyaga és a formája a teljesítményét, és mire kell figyelni, amikor újat választ, vagy egy elfáradtot cserél.
Az ultrahangos kürt – a szállítótól függően szonotródának, szerszámnak vagy szondának is nevezik – a három részből álló mechanikus köteg utolsó alkatrésze. Az átalakító a generátor nagyfrekvenciás elektromos jelét mechanikus rezgéssé alakítja át, általában 15 kHz-en, 20 kHz-en vagy 40 kHz-en. Az erősítő amplitúdója felfelé vagy lefelé lépked a folyamatnak megfelelően. Ezután a kürt a rezgést a feladatnak megfelelően kialakított munkafelületen keresztül juttatja el a munkadarabhoz: keskeny pengével a vágáshoz, széles lapos vagy mintás felülettel a ragasztáshoz és domborításhoz, egy profilos hengerrel a folyamatos tömítéshez.
Minden kürt egy rezonátor. Tervezési frekvenciáján félhullámhosszúságúra van megmunkálva, így a bemenetére érkező rezgés felerősödik és a kimeneti felületen leadásra kerül. Változtassa meg a hosszt, a kúposságot, a résmintát vagy akár az ötvözetet, és a rezonanciafrekvencia együtt mozog vele. Ez az oka annak, hogy egy kürtöt nem lehet egyszerűen más anyagba másolni, és ezért előfordulhat, hogy az erősen polírozott vagy átfestett kürt már nem hangolódik tisztán. Ez azt is megmagyarázza, hogy az átalakító, a nyomásfokozó és a kürt közötti illeszkedő felületeknek miért kell síknak és tisztának lenniük, és miért kell a menetes csapot a gyártó által megadott nyomatékkal meghúzni – a laza csatlakozás a vibrációt hővé és zajgá változtatja, míg a túlfeszített a tőcsavar ülékét repesztheti meg.
 Átalakító és alumínium csukló az ultrahangos gépek egymásra rakásához Egy piezoelektromos jelátalakítót egy könnyű alumínium csatlakozással kombinál a kötegelemek csatlakoztatásához, így érdemes ellenőrizni az illeszkedő csatlakozást a stabil hangolás érdekében. Termék megtekintése →
A kürt és a jeladó közötti csatlakozás különös figyelmet érdemel a három műszakban üzemelő gépeken. Ez egy kicsi, olcsó alkatrész, amely csendesen eldönti, hogy az egész verem hangban marad-e.
Három anyagcsalád fedi le a legtöbb ipari kürtöt, és ezek közül a kifáradási élettartam, az akusztikai hatásfok, a kopásállóság és a költség egyensúlyát választja. Nagy vonalakban:
| Anyag | Akusztikus és mechanikai viselkedés | Kopásállóság | Ahol általában van értelme |
|---|---|---|---|
| Titán ötvözet | Nagy kifáradási szilárdság, alacsony akusztikai veszteség, stabil nagy amplitúdó mellett | Jó | Folyamatos hegesztés, vágás és foltvarrás; nagy amplitúdójú munka |
| Alumínium ötvözet | Könnyű, könnyen megmunkálható, nagyobb belső veszteség, puhább arc | Mérsékelt | Mérsékelt amplitude, cost-sensitive tooling, textile cut-and-seal |
| Edzett acél | Masszív és méretstabil, de nagyobb akusztikai veszteség | Magas | Penge típusú munkafelületek és olyan munkák, ahol a szívósság a legfontosabb |
| Karbid vagy kerámia burkolat | Arcbetét tuningolt testen; lökésterhelés hatására törékeny | Nagyon magas | Csiszolóanyaggal töltött nem szőtt anyagok és hosszú futási idő minimális állásidővel |
A titán az alapértelmezés az igényes munkáknál, mert repedés nélkül tartja az amplitúdót, és viszonylag kevés energiát veszít hőként. Az alumíniumötvözet nem szégyellnivaló kompromisszum: sok textilvágó állomáson a jól megtervezett alumínium kürt a költségek töredékéért évekig használható, feltéve, hogy az amplitúdó és a szövet nem büntet. Az acél és a bordázott szarvak akkor lépnek be a képbe, ha a munkafelület gyorsabban kopik, mint a test kopása.
A profil ugyanolyan fontos, mint az ötvözet. A főbb családok, amelyeket a gyártás során látunk:
Erősítés, egyenletesség és mechanikai szilárdság húzza egymást. A nagyon nagy nyereségű kürt nagyobb amplitúdót ad, de érzékenyebb a terhelésre és a hangolási sodródásra; a széles, hasított felület gyengédebb az anyaghoz, de nehezebb megtervezni. Itt többet ér egy beszállító, aki már gyártott szarvokat az Ön szövetének típusához, mint egy katalógusoldal.
A textilmunka szokatlan helyzetbe hozza a kürtöt. A rövid hegesztési ciklusok helyett gyakran órákig folyamatosan fut egy üllőgörgővel szemben, lezárja a varratokat vagy levágja az élt vonalsebességgel. A hő inkább a szarvban halmozódik fel, mint az anyagban, és az amplitúdó bármilyen kiegyensúlyozatlansága a felületen egyenetlen varrásként vagy rongyos élként jelenik meg a szalag egyik oldalán.
Ezeknél a munkáknál először három dolgot nézünk meg: a folyamat tényleges amplitúdóját, a munkafelület szélességét az üllőmintázathoz viszonyítva, és mennyi csiszolóanyagot tartalmaz a szövet. A spunbond és az olvadékfúvott anyagok nagyon eltérően viselkednek, mint a bevonatos szövött anyagok, és az egyikre hangolt kürt nem feltétlenül ad tiszta vágást a másikon. Ha a szövet erősen meg van töltve, a bevonatos vagy bordázott kürt általában megtérül a csökkentett újralapolási állásidővel.
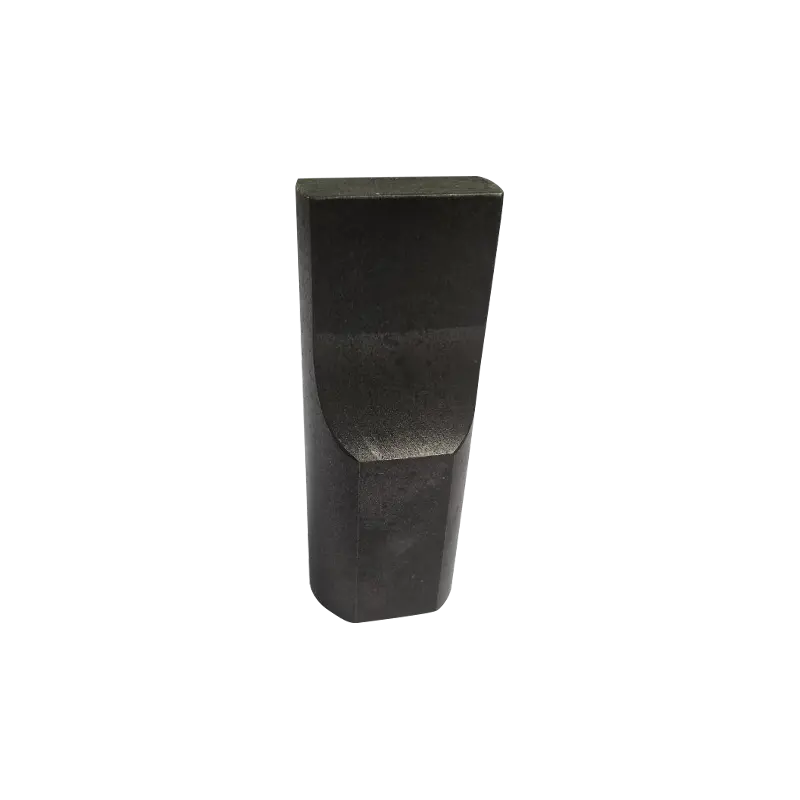 Textilre optimalizált ultrahangos hegesztőkürtök vágáshoz Többféle amplitúdójú és frekvenciájú hegesztőkürt textilvágáshoz vagy hegesztéshez, a szövet viselkedésének és a munkafelület szélességének meghajtókürt kiválasztásához. Termék megtekintése →
Előbb-utóbb érkezik egy projekt, amelyre nem fér bele egy katalóguskürt: egy tömítési minta, aminek egyeznie kell a dekoratív domborítással, egy arcprofil, amelynek követnie kell az ívelt üllőt, egy vágási vonal, amelynek egy milliméteren belül kell áthaladnia a kész élen. Ilyen esetekben a kürt a kész részhez képest hátrafelé van kialakítva – először a mintát határozzák meg, majd a testet köré hangolják, így a munkafelület még mindig egyenletesen rezonál.
Az egyedi kürtök akkor is gyakoriak, ha a gépet nem cserélik, hanem új termékhez igazítják. Egy meglévő ultrahangos állomás újraszerszámozása erre a célra épített kürttel gyakran sokkal olcsóbb, mint egy második gép vásárlása, és így a kezelők a már ismert berendezéseknél maradnak.
 Egyedi ultrahangos formák hegesztéshez, vágáshoz és tömítéshez Magas-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Termék megtekintése →
A kürt ritkán hibásodik meg drámaian. Sodródik: az arc kifényesedik, a széle lekerekedik, a szegecsben hajszálrepedések keletkeznek, és hirtelen a varrásnak nagyobb nyomásra van szüksége, vagy a vágásnak lassabb vonalsebességre van szüksége, hogy tiszta maradjon. Néhány szokás kordában tartja ezt a sodródást.
Amikor egy kürt figyelmet igényel, az újrafordítást és az újrahangolást egy műveletként kell kezelni. Az arc lefölözése megváltoztatja a rezonancia hosszát, így a frekvenciaellenőrzés nélkül felújított kürt felforrósodhat, több áramot vesz fel, és lerövidítheti a mögötte lévő konverter élettartamát. Az egész szerszámlánc együttes viselkedésének megértése, beleértve az üllőt és a rögzítést is, többet ér, mint bármely egyetlen specifikációs lap – megjegyzéseink szerszámok és rögzítések ultrahangos hegesztéshez menj bele részletesebben.
Csere kürtök, erősítők, kötések és formaalkatrészek nálunk ultrahangos gép tartozékok A sorozat ugyanazokra a rajzokra épül, mint az eredeti szerszámok, így egy tartalékot is be lehet cserélni anélkül, hogy az egész köteget a semmiből újra kell hangolni.
Ha kürtöt ad meg – vagy megpróbálja kideríteni, hogy a jelenlegi miért teljesít alul – ezek a kérdések általában gyorsan megoldják a kérdést:
Az ultrahangos kürt egy kis része a gépnek és az eredmények nagy része. Helyezze meg az anyagot, a profilt és a hangolást, és a sor többi része rendkívül elnéző lesz; félreértsd őket, és úgy tűnik, hogy minden más beállítás ellened harcol. Ha nem biztos abban, hogy melyik szarv illik egy szövethez, egy mintához vagy egy már meglévő géphez, küldje el nekünk a részleteket - gyakoriság, munkaszélesség, anyag és a kész él vagy varrat megjelenése -, és mi őszintén megmondjuk, hogy egy szabványos kürt meg fogja-e csinálni a munkát, vagy az Ön részéről kell-e visszafelé tervezni.
Copyright © Changzhou AoHeng Machinery Co., Ltd. All Rights Reserved


