Otthon / Blog / Ipari hírek / Ultrahangos műanyaghegesztés: folyamatok, anyagok, kötéstervezés és gépi tippek


Kérjen árajánlatot
Az ultrahangos műanyaghegesztés távolról megtévesztően egyszerűnek tűnik. Egy kürt két műanyag alkatrészt érint, halk zümmögés fut át a lámpatesten, majd egy pillanattal később az alkatrészek úgy egyesülnek, mintha egy darabként formálták volna őket. A rövid ciklus alatt egy jól érthető fizikai folyamat zajlik: a magas frekvenciájú mechanikai rezgés, általában 15 és 40 kHz között, hőt hoz létre az alkatrészek közötti határfelületen, megolvasztva egy vékony polimerréteget, amely nyomás hatására megszilárdul, és erős, tiszta kötést képez. Nincsenek ragasztók, oldószerek és fém kötőelemek.
A textíliák, a nem szőtt anyagok, az eldobható higiénia, az autóbelső, az orvostechnikai eszközök és a fogyasztási cikkek gyártói számára ez az eljárás standard gyártási módszerré vált. Ultrahangos gépeket és az azokat meghajtó szerszámokat készítjük, és az alábbi megjegyzések a legfontosabbra mutatnak rá: hogyan működik a folyamat, mely műanyagok hegesztenek jól, hogyan kell megtervezni az illesztéseket, és hogyan kell kiválasztani a megfelelő gépet.
Minden ultrahangos hegesztés ugyanazt az alapciklust követi, és ha megérti, a hibaelhárítás sokkal könnyebbé válik. A generátor a hálózati áramot nagyfrekvenciás elektromos jellé alakítja át; egy jelátalakító ezt a jelet mechanikus rezgéssé alakítja; az erősítő és a kürt felerősítik és eljuttatják a rezgést pontosan arra a pontra, ahol a két rész találkozik.
A vibráció közvetlenül nem olvasztja meg a műanyagot. Gyors molekuláris súrlódást okoz az ízületi felület mentén, és az energiairányítók, az egyik részbe öntött kis kidomborodások koncentrálják ezt a súrlódást, így az olvadás pontosan ott kezdődik, ahol szükség van rá. Egy tipikus ciklus a következőképpen zajlik:
A hegesztési időket általában a másodperc törtrészeiben mérik, és a két másodperc alatti teljes ciklusok normálisak az automatizált vonalakon.
Összehasonlítva a ragasztókkal, oldószerekkel, főzőlapokkal vagy csavarokkal, az ultrahangos hegesztés a sebesség, a tisztaság és a konzisztencia nehezen párosítható kombinációját kínálja.
Az ultrahangos hegesztés akkor működik a legjobban, ha két alkatrész ugyanabból a polimerből, vagy hasonló olvadási hőmérsékletű és molekulaszerkezetű polimerekből készül. Az amorf gyanták széles hőmérsékleti tartományban fokozatosan lágyulnak, ami elnézővé és könnyen hegeszthetővé teszi őket. A félkristályos gyanták élesen megolvadnak, és eltérően adják át a vibrációt, ezért általában nagyobb amplitúdójú, merevebb rögzítésre és gondosan megtervezett energiairányítókra van szükségük.
| Anyag | Szerkezet | Hegeszthetőség | Gyakorlati megjegyzések |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorf | Kiváló | széles hegesztőablak; könnyen automatizálható |
| PP, PE | Félig kristályos | Jó | Nagyobb amplitúdót és szilárd támaszt igényel |
| PA, POM | Félig kristályos | Jó | A porozitás elkerülése érdekében először szárítsa meg az anyagot |
| PET, PBT | Félig kristályos | Mérsékelt | Nagyobb energia és precíz kötéstervezés szükséges |
| Üveggel töltött minőségek | Akármelyik | Mérsékelt | A koptató töltőanyag gyorsabban kopja a szarvakat; rövidebb szerszámélettartam |
| PTFE, szilikon | Akármelyik | Szegény | Alacsony súrlódású és magas olvadékviszkozitású hegesztésálló |
A nedvesség is számít. A higroszkópos gyanták, mint a nylon és a polikarbonát, felszívják a vizet a levegőből, és ez a víz gőzzé válik a kürt alatt, buborékokat és gyenge kötéseket hozva létre. A hegesztés előtti szárítás egy egyszerű lépés, amely megakadályozza, hogy sok selejt keletkezzen.
A legtöbb hegesztési problémát jóval azelőtt tervezik, hogy megjelennének a vonalon. A kötésnek koncentrálnia kell az energiát, be kell igazítania az alkatrészeket és szabályoznia kell az olvadt anyag áramlását. Három kivitel fedi le az alkalmazások többségét.
Az egyik rész illesztési felületén egy kis háromszögletű gerinc fut végig, jellemzően 0,3-0,8 mm magas. Először megolvad, majd az olvadt polimer átfolyik a határfelületen, és létrehozza a kötést. Az energiairányítók egyszerűek, gazdaságosak és ideálisak amorf gyantákhoz és kis és közepes alkatrészekhez.
Az egyik részen van egy mélyedés, a másikon pedig egy hozzáillő ajak, és a két felület a hegesztés előrehaladtával súrlódik egymáshoz. A nyírókötések biztosítják a legerősebb, leginkább légtömör kötéseket, és a szokásos választás olyan félkristályos anyagokhoz és alkatrészekhez, amelyeknek nyomást kell tartaniuk vagy rezgésnek kell ellenállniuk.
Ezek a hibridek az önbeállítást energiairányító hatással kombinálják, ami csökkenti a villanást és rendben tartja a hegesztési vonalat. Népszerűek olyan házakban és esetekben, ahol a megjelenés legalább annyira számít, mint az erő. Bármelyik kialakítást is használja, a kürtnek és a lámpatestnek illeszkednie kell hozzá, ezért érdemes átnézni szerszámozási és rögzítési megoldások mielőtt elkötelezi magát a formába.
A folyamat mindenhol megjelenik, ahol a műanyag alkatrészeket gyorsan és tisztán kell összeilleszteni. Az orvosi szűrők, katéterek és folyadéktartályok szivárgásmentes szerelvényeihez támaszkodnak. Az autóipari beszállítók belső kárpitokat, világítási alkatrészeket és motorháztető alatti részeket hegesztenek. A fogyasztói elektronika házakhoz és kapcsolókhoz használja, míg a csomagolósorok lezárják a poharakat, tálcákat, tasakok és buborékcsomagolások. A nemszőtt anyagok világában az ultrahangos ragasztás nagy sebességgel tartja össze az eldobható cipőhuzatokat, párnahuzatokat, sapkákat, kesztyűket és egészségügyi termékeket, cérna vagy ragasztó nélkül.
Mivel a szerszámok kompaktak, ugyanaz az elv szolgál ki az egyetlen asztali géptől a teljesen automatizált forgósorig.
A gépek főként teljesítményükben, frekvenciájukban és a kürtnek az alkatrészhez való bemutatásában különböznek egymástól. A frekvencia a feladathoz igazodik: a 15 kHz-es egységek nagyobb amplitúdót biztosítanak, és megfelelnek a nagy vagy félkristályos részeknek, a 20 kHz az általános célú édes pont, és a 30-35 kHz-es egységek a kis, kényes alkatrészekhez, ahol minimálisra kell csökkenteni a hő- és felületjelölést.
Javításokhoz, prototípus-készítéshez és kis tételes összeszereléshez a kézi hegesztőgép szabadon mozgatja a szerszámot egy varrat mentén.
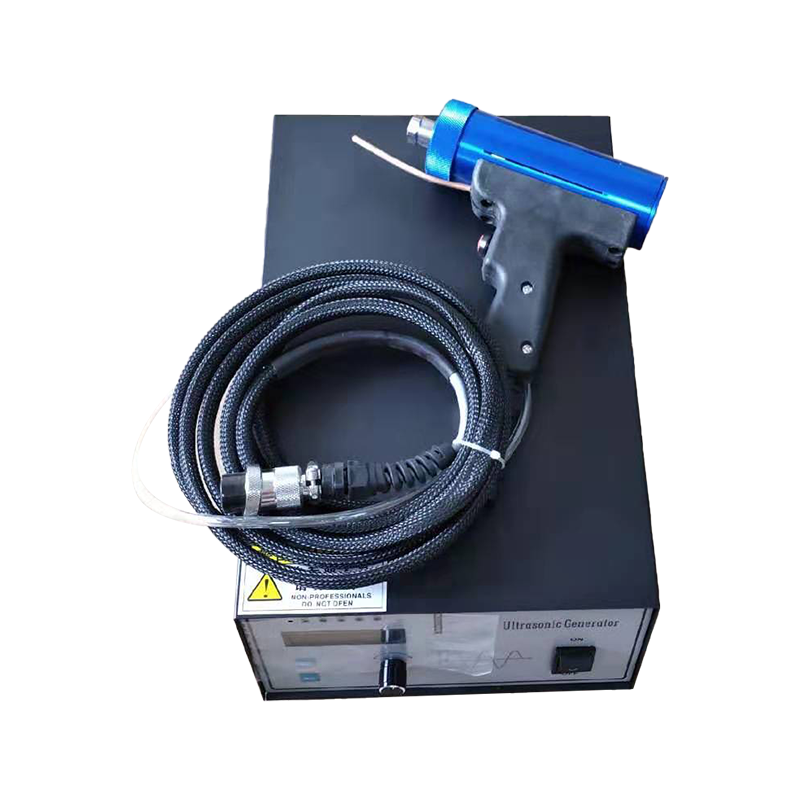 AH-30 Sonic egyedi kézi ultrahangos hegesztőgép A kézi ultrahangos hegesztőgép szilárd hegesztési felülettel, nagy szilárdsággal, kis mérettel, gyönyörű hegesztéssel, egyszerű kezeléssel, nagy teljesítményű, és a kézi ponttal rendelkezik... Termék megtekintése →
Ha megismételhető, vezérelt ponthegesztésekre van szüksége a fröccsöntött alkatrészeken, egy pneumatikus préssel ellátott, dedikált ponthegesztőgép biztosítja az állandó erő- és ciklusidőzítést.
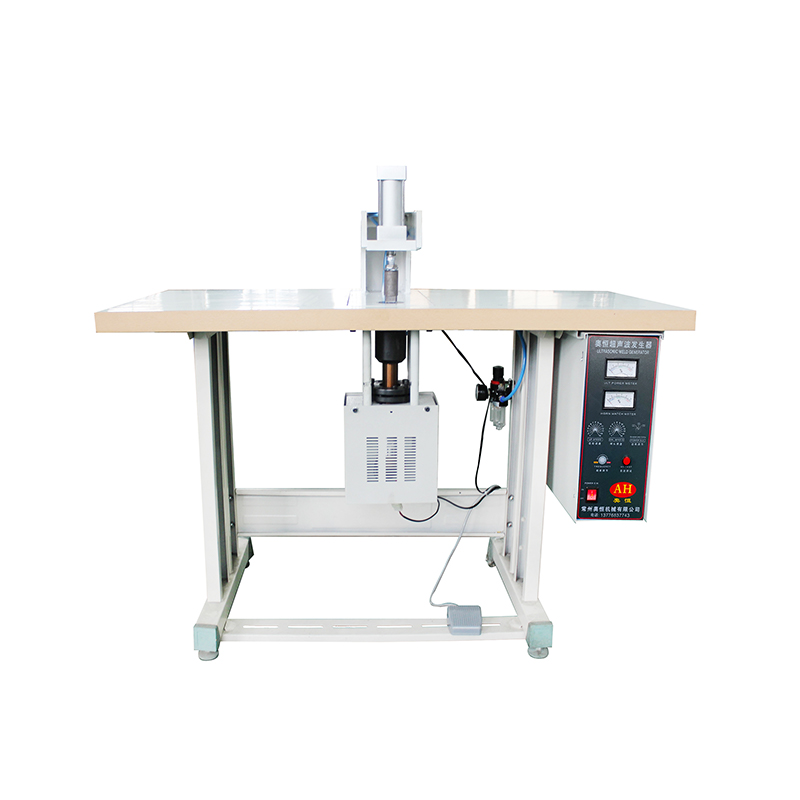 AH-50Q Ultrahangos ponthegesztőgép Használja az ultrahanghullámok elvét a nem szőtt kézitáskák elkészítéséhez. A lyukasztó lyuk nem igényel semmilyen segédanyagot a kézitáskához hegeszteni. A kezdő... Termék megtekintése →
A nehezebb gyártáshoz, mint például a nagy házak és vastag falú alkatrészek, egy nagy teljesítményű műanyag hegesztőgép merev vázzal és stabil generátorral a jobb alap.
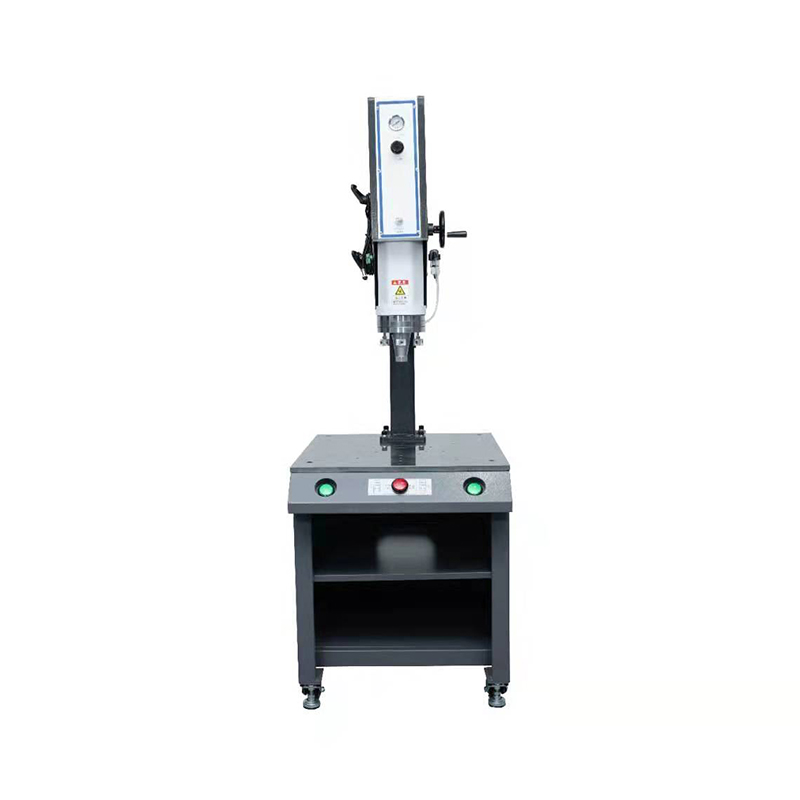 AH-DSL 15KHz 4200w Műanyag hegesztőgép 1. Az egész gép gravitációs présöntés, CNC szerszámgép feldolgozás és nagy pontosság. Termék megtekintése →
A kürt geometriája, a nyomásfokozó aránya és a szerelvénykialakítás éppúgy számít, mint maga a gép, ezért is készítünk egyedi ultrahangos formákat és hegesztőkürtöket olyan ügyfelek számára, akiknek speciális hegesztési profilra van szükségük. Áttekintheti a szélesebb skálát ultrahangos hegesztőgépek mi gyártunk, vagy egyszerűen csak mondja meg, hogy mihez csatlakozik, és mi ajánlunk egy konfigurációt.
Még egy jól megválasztott gép is alulteljesít, ha az alapok csúsznak. Néhány szokás választja el a megbízhatóan hegesztő növényeket azoktól a növényektől, amelyek minden műszakban küzdenek a selejt ellen.
A megelőző karbantartás sokkal kevesebbe kerül, mint egy visszautasított gyártási tétel, és a legtöbb csak napi perceket vesz igénybe.
Az ultrahangos műanyaghegesztés jutalmazza az előkészítést. Megfelelő anyagpárosítás, hézagkialakítás és szerszámozás, és az eljárás a modern gyártók számára elérhető egyik legmegbízhatóbb és leggazdaságosabb illesztési módszerré válik. Tévedje el őket, és a gépen végzett hangolás nem fogja megjavítani.
Ha új gyártósort tervez, vagy egy meglévőt fejleszt, csapatunk szívesen áttekinti alkatrészeit, javaslatot tesz egy közös tervezésre, és nem fordítva, hanem a terméke köré épít egy gépet. Ossza meg rajzait, anyagait és kimeneti célját, és mi visszatérünk egy gyakorlati javaslattal.
Copyright © Changzhou AoHeng Machinery Co., Ltd. All Rights Reserved


